
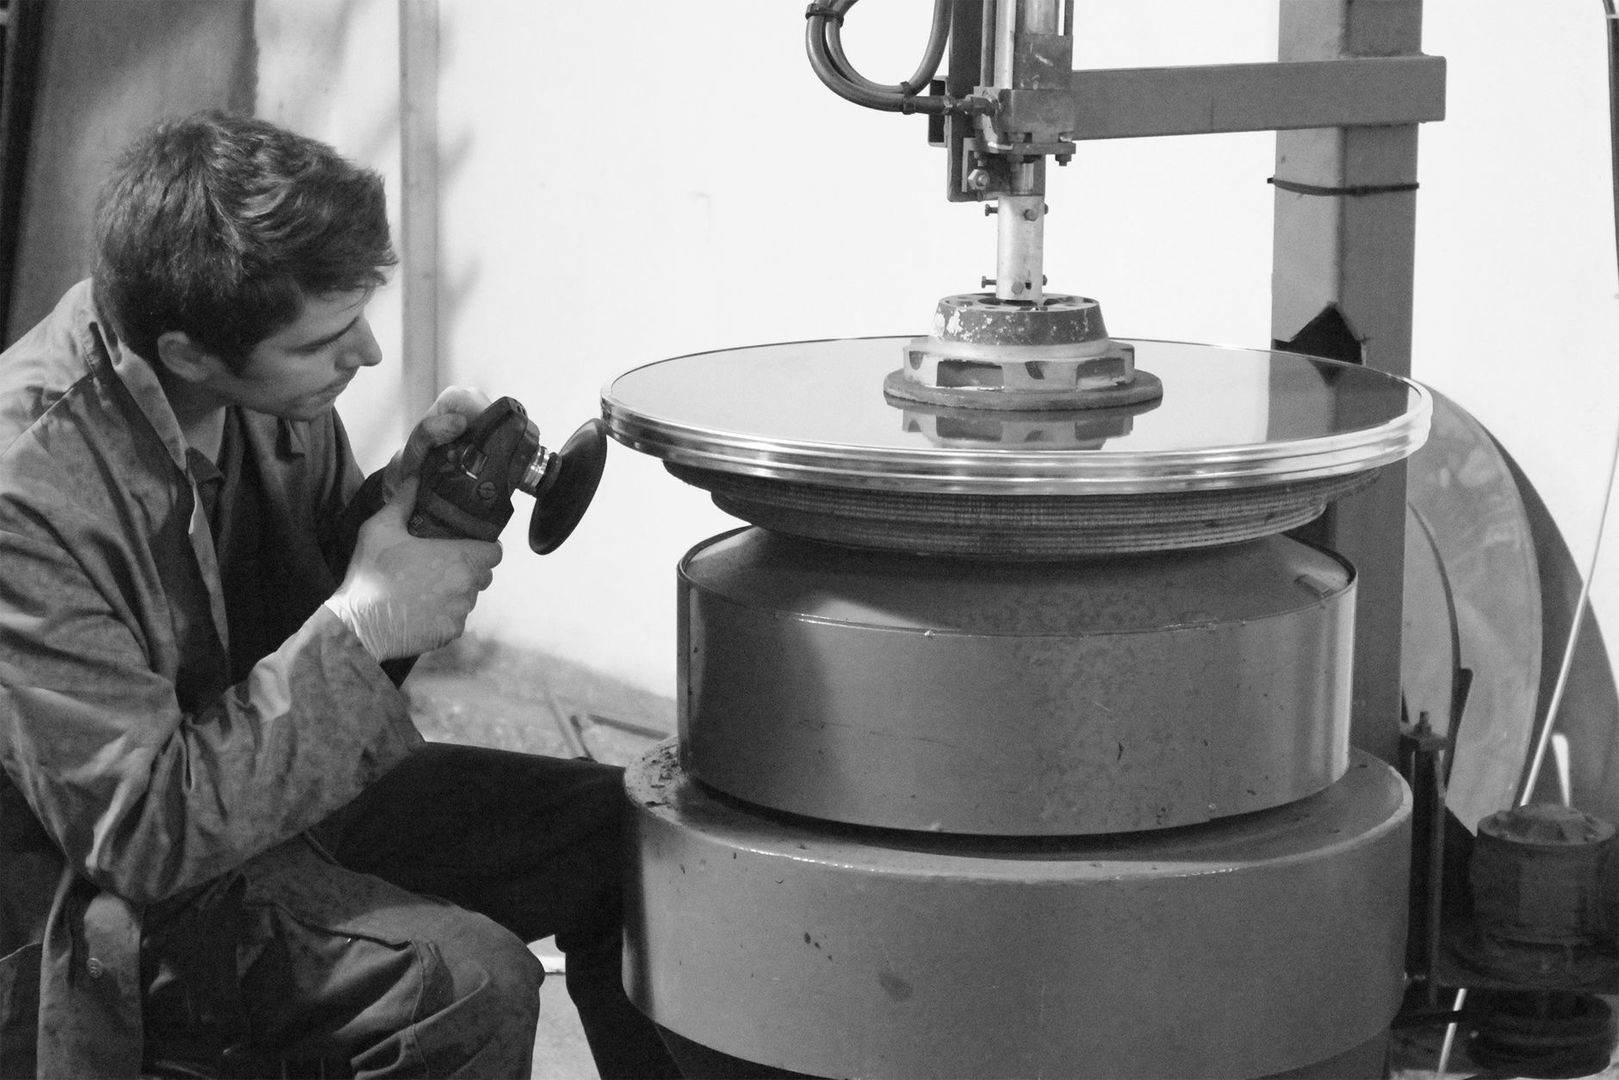

Det tysta dramat som fulländar glasets själ
Efter ugnens hetta ligger glaset stilla, hårt och till synes färdigt. Ändå kan kanten vara ojämn, ytan bära spår av formar och en enda osynlig repa störa ljusets väg genom hela föremålet. Kallbearbetningen är länken mellan den råa formen och den färdiga optiken, där tålamod, vatten, slipmedel och handens känsla tillsammans frigör glasets verkliga kvalitet.
Formgivningen tar alltså inte slut när glaset har svalnat. Den fortsätter i en kontrollerad mekanisk process, från grov avverkning till fin utjämning och slutlig polering. Oavsett om arbetet gäller en gjuten skulptur, en fusingplatta, en fasetterad detalj eller en enkel glashylla krävs samma grundprincip: varje steg ska ta bort spåren från föregående steg utan att skapa nya skador. För läsaren innebär det en möjlighet att förena gediget hantverk med smart funktionalitet, förbättrad hållbarhet och en yta som verkligen bär ljuset.
Verktygslådans anatomi och slipmedlens hierarki
En fungerande verkstad börjar med rätt kombination av verktyg och slipmedel. Diamantskivor används när glaset ska formas snabbt och kontrollerat, särskilt vid kanter, hål, konkava former och större avverkning. Kiselkarbidpapper med PSA-fäste, alltså en tryckkänslig självhäftande baksida, passar för plan- och kantslipning på en jämn bärare. Sådana rondeller kan användas vått eller torrt på flera material, men vid glas är våtslipning det klokare valet. En slät PSA-platta behövs, eftersom självhäftande rondeller inte ska fästas direkt på ett vanligt kardborrefäste utan en avsedd konvertering.
Kylvattnet har flera uppgifter samtidigt. Det leder bort värme, fångar upp glasslam och minskar risken för mikrosprickor och termisk chock. Glas leder värme dåligt, vilket betyder att en liten kontaktzon kan bli varm långt innan hela arbetsstycket känns varmt. Lätt matning, jämn rörelse och kontinuerlig vattenförsörjning är därför viktigare än rå kraft. Vattnet ska inte ses som ett tillbehör, utan som en del av slipprocessens kontrollsystem. Ett torrt eller överbelastat verktyg kan lämna brända partier, kantutslag eller spänningar som visar sig först senare.
Kornstorleken styr både avverkning och ytkvalitet. Grova korn tar bort material och chips snabbt, medan finare korn främst jämnar ut repor efter tidigare steg. En praktisk översikt kan se ut så här:
| Kornstorlek | Typisk användning | Resultat |
|---|---|---|
| 50-120 | Formning och borttagning av större skador | Snabb avverkning, tydliga slipspår |
| 180-220 | Utjämning och sömmad kant | Matt, jämn yta |
| 400-600 | Förfining av ytan | Finare repbild, förberedelse för polering |
| 800 | Förpolering | Mycket jämn yta före polermedel |
En sådan progression ligger nära den klassiska logiken i slipning och fasettering. För en djupare historisk förståelse av hur teknikerna utvecklats kan du läsa om cut glass hos Encyclopaedia Britannica. Historien visar att verktygen förändras, men att principen består: form, vinkel, ljus och ytans kvalitet måste samverka.
Steg för steg mot den perfekta anliggningsytan
Den perfekta anliggningsytan skapas genom en metodisk progression, inte genom att trycka hårdare på ett fint slipmedel. Börja med att inspektera glaset i sidoljus. Markera den önskade konturen med en penna eller permanent märkning och kontrollera att tillräckligt material finns kvar för den planerade kanten. Vid större rundningar kan en enkel mall hjälpa till att hålla formen konsekvent. En liten fas, alltså en avsiktligt bruten kant, minskar risken för kantutslag och ger ofta ett mer professionellt slutresultat.
- Forma först med 80-120 grit och håll glaset i ständig, lugn rörelse. Låt slipmedlet göra arbetet och undvik att stanna på en punkt.
- Gå vidare till 180-220 grit när konturen är korrekt och de större skadorna är borta. Detta steg kan ge en funktionell matt eller sömmad yta.
- Använd 400-600 grit för att avlägsna de grövre slipspåren och skapa en jämn anliggningsyta.
- Kontrollera ytan i starkt snedljus efter varje steg. Den nya repbilden ska vara jämn och tydligt skilja sig från den föregående.
- Skölj glaset, verktyget, arbetsytan och händerna noggrant innan nästa kornstorlek används.
Att läsa ytan är en central hantverkskunskap. En repa som ligger kvar i en riktning kan ibland döljas av ett tätare mönster från nästa slipsteg. Därför bör varje kornstorlek användas tills den tidigare repbilden är helt borta. Hoppa inte över mer än ett steg, och helst inte alls när ytan ska bli optiskt klar. En enda grov partikel som följer med till ett finare steg kan skapa en djup singelrepa och tvinga fram en lång omstart.
Renlighet är lika viktig som maskinens kvalitet. Kiselkarbidpartiklar från en grov rondell ska inte hamna i det finare steget, och glasslam ska inte tillåtas torka in på arbetsytor eller verktyg. Separata svampar, borstar och sköljkärl för olika arbetsmoment gör rutinen säkrare. När rondellen är sliten bör arbetet avbrytas innan den börjar värma glaset eller avverka ojämnt. Verktyg ska förstärka, inte ersätta, handens kunskap.
Kemisk mekanik och vägen till optisk briljans
När den mekaniska slipningen är klar återstår ofta den mest subtila delen av processen. Ceriumoxid används som polermedel tillsammans med en fuktad polertrissa, ofta av filt eller kork. Här handlar det inte längre bara om att skära bort tydliga repor. Den fina slurryn, en blandning av vatten och polermedel, arbetar mot ytan genom en kombination av mycket fin mekanisk bearbetning och kemisk interaktion med glasets kiseldioxid. Resultatet blir en yta som kan återge reflexer mjukare och klarare.
En korkskiva fungerar som en följsam bärare för ceriumoxid eller pimpsten, medan filt ofta används när en jämn, blank yta eftersträvas. Trissan ska hållas fuktig, men inte dränkt, och polermedlet måste fördelas jämnt. För lite vatten kan göra blandningen torr och aggressiv. För mycket vatten kan späda ut slurryn så att arbetet tappar verkan. Lätt och jämn kontakt är återigen viktigare än tryck. Vid större ytor bör rörelsen hela tiden fördelas så att inga lokala gropar eller överpolerade zoner uppstår.
- För matt yta: avsluta vid en fin kornstorlek, exempelvis 180-220, när en jämn sömmad struktur är önskad.
- För högre glans: fortsätt genom 400-800 grit och gå därefter över till ceriumoxid på kork eller filt.
- För skulpturala former: använd en följsam trissa och kontrollera kanter ofta, eftersom polering kan förändra små detaljer.
- För optiska ytor: arbeta särskilt rent och inspektera i flera ljusriktningar för att upptäcka kvarvarande repor.
Glaskonsten har länge förenat materialkänsla med ljusets optik. I Sverige är traditionen stark, inte minst genom Glasriket i Småland, men samtida uttryck växer också fram i urbana verkstäder och kreativa miljöer. Stockholm Municipality, eller Stockholms kommun, rymmer en bred blandning av designstudior, utbildningsmiljöer och små verkstäder där äldre tekniker möter digital formgivning. Kallbearbetningen blir därmed inte en rest från en äldre epok, utan en aktiv del av dagens konstnärliga utveckling.
Säkerhet och vanliga fallgropar i verkstaden
Glasslam är tungt, vasst och kan innehålla mycket fina partiklar. Våtslipning minskar dammbildningen, men ersätter inte god ventilation, städning och rätt personlig skyddsutrustning. Använd skyddsglasögon eller visir, vattentåliga handskar som inte riskerar att fastna i roterande delar och hörselskydd när maskinen kräver det. Löst sittande kläder, smycken och hår ska hållas borta från roterande verktyg. Ergonomiskt bör arbetsstycket stödjas så att handlederna förblir så neutrala som möjligt och axlarna inte lyfts under längre pass.
- Apelsinskal: en knottrig yta beror ofta på ojämnt tryck, för torr polerslurry eller att ett tidigare slipsteg inte är färdigt. Gå tillbaka till ett lämpligt finare slipsteg och återställ en jämn repbild.
- Djup singelrepa: stoppa omedelbart och rengör hela arbetsplatsen. Repet måste slipas bort på den kornstorlek som kan nå dess djup, annars poleras den bara tydligare.
- Ojämn kantpressning: överdrivet tryck eller stillastående rörelse kan skapa fasetter, gropar och en kant som inte möter en mall korrekt.
- Överhettning: kontrollera vattenflöde, matning och rondellens skick. Fortsatt arbete i hög värme kan orsaka mikrosprickor.
En enkel slutkontroll bör omfatta fem frågor: är kanten visuellt jämn, är alla hörn avfasade där det behövs, finns det kvarvarande spänningslinjer eller nya sprickor, är ytan fri från främmande partiklar och är arbetsstycket helt torrt innan det packas eller monteras? Om glaset ska bära last, monteras i en byggnad eller bearbetas nära borrning och håltagning är professionell bedömning klok. Kallbearbetning kan förbättra glasets form och yta, men den kan inte alltid reparera en strukturell skada.
Låt precisionen lyfta glasets inneboende ljus
Kallbearbetningens styrka ligger i den långsamma förfiningen. Grova korn ger riktning, mellanstegen skapar ordning och poleringen öppnar ytan för ljuset. När varje moment får rätt tid blir kanten inte bara slätare, utan också mer hållbar, mer lättskött och visuellt mer övertygande. Det är tålamodet som förvandlar mekanisk bearbetning till konstnärlig precision.
När en rå kant blir en ren fasett eller en matt yta övergår i optisk briljans syns mötet mellan tradition och innovation tydligt. En modern våtslip, en PSA-rondell och en noggrant blandad polerslurry kan bära samma kunskap som äldre handverktyg, så länge metoden förblir genomtänkt. Närma dig därför kallbearbetningen med nyfikenhet, renlighet och respekt för materialets gränser. Då kan verktygen göra mer än att korrigera glaset, de kan hjälpa dess inneboende ljus att träda fram.