

Den osynliga dramatiken i det svalnande glaset
Glas kan lämna pipan med en yta som ser lugn, blank och fulländad ut. Ändå pågår ett intensivt arbete inuti materialet. När den glödande massan svalnar avgör temperaturfördelningen om föremålet blir ett hållbart konstverk eller ett vackert objekt med en spricka som väntar på rätt ögonblick. För den som arbetar med gediget glashantverk är kylningen därför inte en transportsträcka efter formgivningen, utan en del av själva skapandet.
Glasets grundproblem uppstår genom termisk expansion. Varmt glas tar större plats än kallt glas, och när temperaturen sjunker vill materialet dra ihop sig. Om ytan kyls snabbare än kärnan stelnar det yttre skiktet först, medan den varmare insidan fortsätter att förändras. Yta och kärna försöker då följa olika rörelser. Resultatet kan bli dragspänningar, tryckspänningar och ett inre spänningsfält som inte syns med blotta ögat.
Kylugnen, ofta kallad lehr eller avspänningsugn, fungerar som hantverkarens livförsäkring. Där får glaset passera de kritiska temperaturintervallen i en takt som är anpassad till form, tjocklek och glasmassa. En lyckad avspänning ger ett material med bättre motstånd mot stötar och temperaturskillnader. En för snabb eller ojämn kylning kan däremot leda till sprickbildning under arbetet, vid slipning, under transport eller långt senare i ett vardagsrum.
Termodynamikens grundlagar i glashyttan
Glas skiljer sig från många kristallina material genom att det saknar en skarp smältpunkt. I stället går det gradvis från fastare till mer formbart tillstånd när temperaturen stiger. Denna amorfa struktur, alltså en oordnad atomär uppbyggnad utan regelbundet kristallgitter, gör glas lätt att forma över ett temperaturintervall. Samma egenskap innebär att avsvalningen måste hanteras med precision. Glaset stelnar inte vid ett enda exakt ögonblick, utan passerar genom ett område där viskositeten förändras kraftigt.
Temperaturgradienter är skillnader i temperatur mellan olika delar av föremålet. De kan uppstå mellan yta och kärna, mellan tjocka och tunna partier eller mellan en dekorerad del och omgivande glas. När sådana skillnader kombineras med krympning uppstår mekaniska spänningar. I optiskt aktiva material kan spänningarna dessutom orsaka dubbelbrytning, vilket betyder att ljusets brytning påverkas olika beroende på polarisation och riktning. Ett föremål kan då visa färgade eller mörka mönster i ett polariskop, trots att glaset ser helt klart ut i vanligt ljus. SCHOTT beskriver sambandet mellan mekanisk spänning och spänningsinducerad dubbelbrytning i sin tekniska dokumentation om optiskt glas.
Under kylningen stelnar det yttre skiktet snabbare eftersom det står i direkt kontakt med den svalare ugnsatmosfären. Kärnan håller däremot kvar värmen längre. När kärnan slutligen krymper kan den dra i ett redan styvare ytskikt. Detta är särskilt riskfyllt i massiva skulpturer, tjocka bottnar, knoppar, handtag och föremål med stora variationer i väggtjocklek.
- Temperaturgradient: skillnaden mellan varma och kalla delar av samma glasföremål.
- Avspänning: kontrollerad värmebehandling som låter interna spänningar minska.
- Dubbelbrytning: optiskt fenomen där spänningar gör att glaset bryter ljus olika i olika riktningar.
- Termisk chock: snabb temperaturförändring som kan ge kraftiga, ofta skadliga spänningar.
Kritiska temperaturintervall och kylkurvans anatomi
Den övre kylpunkten, annealing point, är den temperatur där spänningar kan slappna av relativt snabbt utan att föremålet normalt deformeras av sin egen tyngd. Exakt temperatur beror på glastypens kemiska sammansättning. Sodakalkglas, borosilikatglas, kristallglas och specialglas har olika arbetstemperaturer och olika känslighet för kylning. Därför bör en kylkurva alltid bygga på leverantörens tekniska data, inte på en allmän temperaturtabell.
Den undre kylpunkten, strain point, markerar ett lägre temperaturintervall där glasets struktur blir så trögflytande att spänningar i praktiken fryser fast. Ovanför denna punkt kan materialet fortfarande avspännas på en användbar tidsskala. Under den undre kylpunkten sker förändringarna mycket långsamt. Den långsamma passagen genom området mellan övre och undre kylpunkt är därför central. När temperaturen väl ligger tydligt under transformationsintervallet kan ugnen ofta sänka temperaturen snabbare, förutsatt att föremålet fortfarande kyls jämnt.
| Föremål | Viktigaste risk | Praktisk följd |
|---|---|---|
| Tunnväggigt vinglas | Snabb ytkylning och känsliga kanter | Jämn lastning och en stabil, måttlig kylning är avgörande |
| Medeltjock vas | Skillnader mellan botten och vägg | Förläng utjämningen om botten är betydligt tjockare |
| Massiv skulptur | Varm kärna och kall yta | Lång hålltid vid avspänning och långsam passage genom kritiskt intervall |
| Gjutet glas | Stora tvärsnitt och ojämn värmefördelning | Förvärmning, god isolering och noggrann temperaturprofil krävs |
Industriella lehrs visar hur avancerad samma princip blir i större skala. I stora anläggningar kan kylningen behöva styras både längs glasbanan och tvärs över dess bredd. Fives beskriver exempelvis lehrs med flera tvärgående kylzoner och proportionalstyrning för att hålla temperaturbalansen jämn i stora solcellsglas. I en mindre studio är utrustningen enklare, men fysiken är densamma: tjocklek, bredd och värmefördelning måste behandlas som en sammanhängande helhet.
Steg för steg mot en perfekt programmerad kylkurva
En säker kylkurva börjar innan föremålet placeras i ugnen. Kontrollera glastyp, ungefärlig största tjocklek, eventuella färgskikt och om olika glas har kombinerats. Kompatibilitet handlar inte enbart om färg och form. Olika glas kan ha olika termisk expansion, vilket skapar ytterligare spänningar även när själva kylkurvan är korrekt.
- Förbered ugnen. Kontrollera att temperaturgivaren visar rimliga värden, att elementen värmer jämnt och att dörr, tätningar och isolering inte läcker värme. En ugn som visar rätt temperatur vid givaren kan ändå ha kalla zoner eller kraftiga variationer nära väggarna.
- Placera föremålet med luft omkring. Undvik att ställa ett hett objekt direkt mot en kall hyllkant eller nära en öppning. Använd lämpligt fiberpapper, keramiskt stöd eller annan dokumenterat kompatibel bädd. Stöd ska bära utan att skapa punkttryck.
- Utjämna vid den övre kylpunkten. Håll föremålet så länge att de tjockaste och tunnaste delarna närmar sig samma temperatur. Ett tunt vinglas kan behöva kortare tid än en massiv skulptur, men storlek och geometri är minst lika viktiga som den totala vikten.
- Sänk långsamt genom det kritiska intervallet. Detta är kylkurvans mest känsliga del. En aggressiv sänkning kan låsa fast spänningar mellan yta och kärna. Vid stora gjutningar är det klokt att hellre förlänga processen än att pressa ugnens kapacitet.
- Passera riskzonen innan snabbare avsvalning. När temperaturen ligger tydligt under strain point kan avsvalningen ofta ökas. Ugnen bör ändå undvika plötsliga öppningar. En termisk chock kan uppstå även när den genomsnittliga temperaturen verkar låg.
- Dokumentera och utvärdera. Skriv ned glastyp, föremålets största tjocklek, hålltid, sänkhastighet och eventuella observationer. En enkel loggbok gör det lättare att förbättra nästa serie och upptäcka samband mellan form och brott.
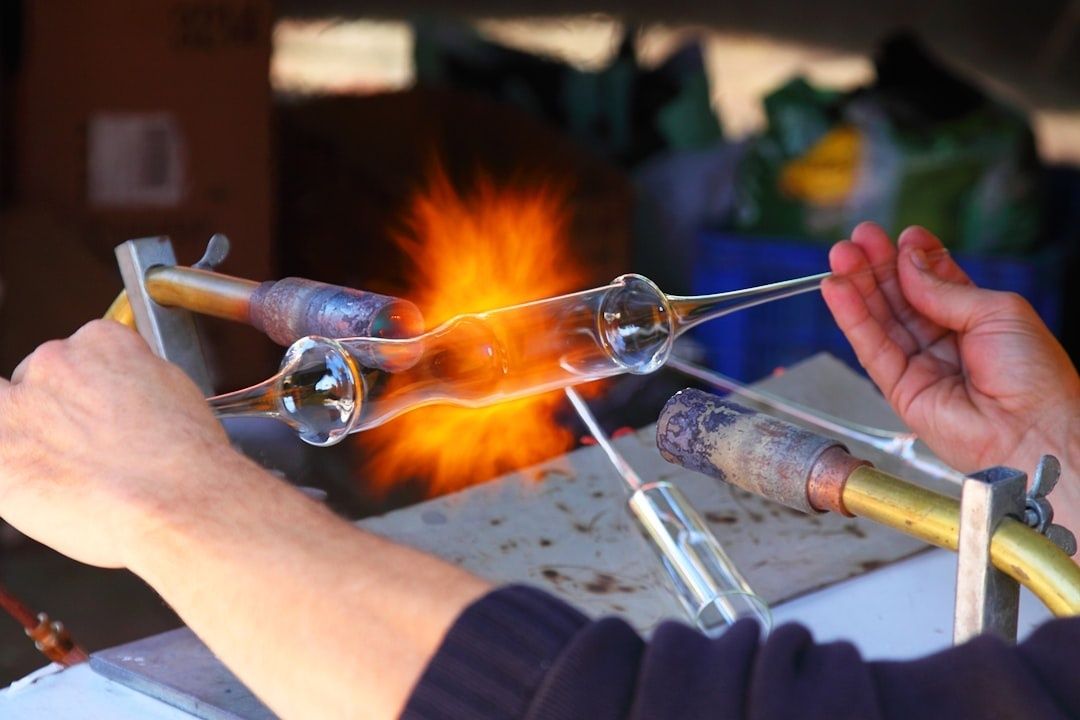
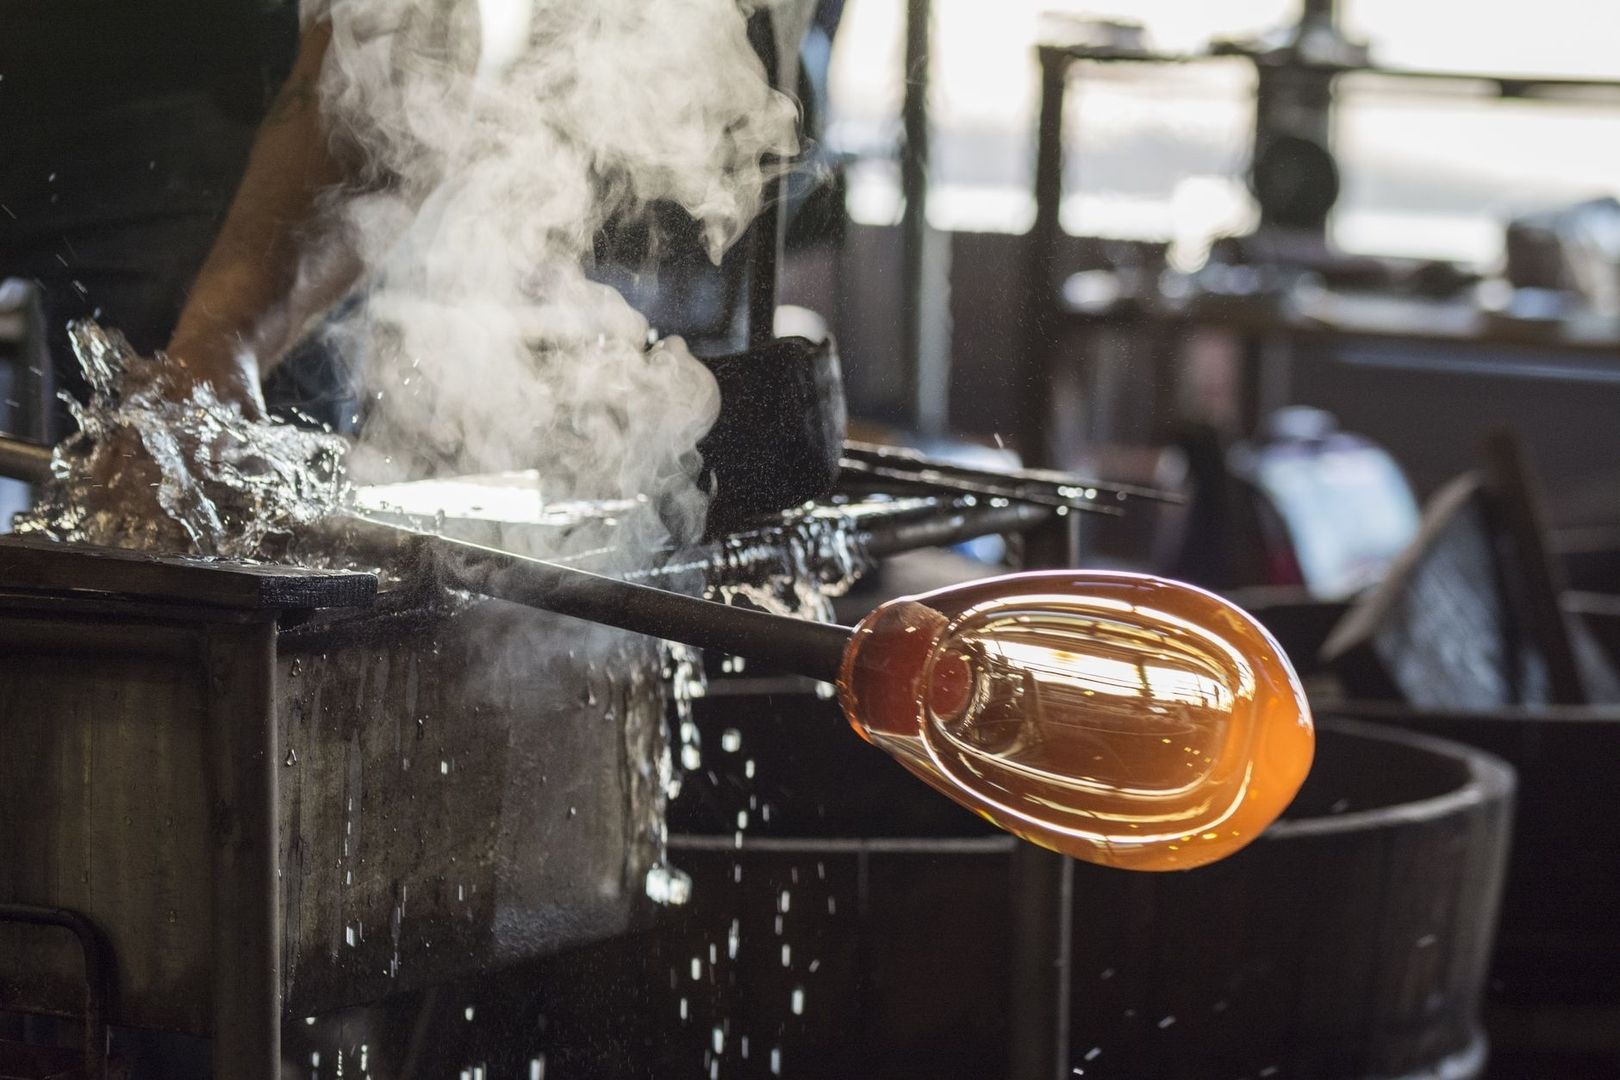
Vid handblåsning är tiden vid pipan ofta koncentrerad och fysisk. Hetta tillförs, material samlas på, färg och mönster byggs upp och formen bearbetas med verktyg. Därefter måste kylugnen ta över med motsatt temperament. Där den aktiva formgivningen är snabb och intuitiv ska avspänningen vara lugn, repeterbar och mätbar. Glasstudior som arbetar med skulpturer, exempelvis marina former med tjocka kroppar och tunna utskott, måste dessutom ta hänsyn till att olika delar kan kräva olika stöd och olika lång utjämning.
Felsökning och analys av dolda spänningar i verkstaden
Ett polariskop ger en värdefull röntgenblick, även om det inte är en röntgenapparat i egentlig mening. Mellan polariserande filter kan spänningsfält framträda som färgade band, ljusa fläckar eller mörka områden. Mönstret visar att glaset inte är optiskt isotropt, alltså att egenskaperna inte är lika i alla riktningar. Mätningen bör tolkas med kunskap om glasets form, tjocklek och optiska egenskaper. Ett synligt mönster betyder inte automatiskt att föremålet spricker direkt, men det är en tydlig signal om att processen behöver granskas.
Brottets utseende kan också ge ledtrådar. En spricka som uppstår utan tydlig yttre träff, särskilt genom en tjock botten eller från en inre övergång mellan olika dimensioner, pekar ofta mot otillräcklig avspänning. Ett brott som börjar vid en kant, slipad yta eller punkt med märken kan däremot vara följden av en yttre stötskada. I praktiken kan orsakerna samverka. Ett glas med kvarvarande spänning har mindre säkerhetsmarginal och kan därför gå sönder av en kontakt som ett väl avspänt föremål hade klarat.
- Kontrollera att givaren sitter på en representativ plats och inte värms direkt av ett element.
- Jämför ugnens visade temperatur med en oberoende kalibrerad termologger när det är möjligt.
- Inspektera element, reläer och anslutningar efter ojämn uppvärmning eller intermittent drift.
- Kontrollera dörrtätningar, lock och isolering, särskilt efter många högtemperaturkörningar.
- Undersök om hyllor eller stöd leder bort värme från bottnar och kanter.
- Testa en representativ provform innan en unik, stor eller ekonomiskt värdefull gjutning genomförs.
Felsökning bör ske metodiskt. Ändra inte hålltid, sänkhastighet och lastning samtidigt, eftersom det gör resultatet svårt att tolka. Börja med den mest sannolika orsaken, dokumentera förändringen och jämför sedan polariskopbild, brottmönster och utförande. Vid större ugnar eller återkommande fel är professionell service och temperaturkartläggning en klok investering. Verktyg ska förstärka handens kunskap, inte ersätta den, och en digital styrning blir verkligt värdefull först när mätdata kopplas till materialförståelse.
Mästerskapet som fullbordas i kylugnens tystnad
Glasets hållfasthet avgörs inte enbart av skickligheten i den glödande massan. Den avgörs också av förmågan att förstå det som inte syns, att ge yta och kärna tid att mötas och att låta materialet passera sina kritiska temperaturer utan onödig dramatik. Tålamod är inte en broms på kreativiteten. Det är en teknisk kraft som gör att form, färg, ljus och struktur kan överleva vardagens stötar och årens gång.
Framtidens verkstad förenar sekellång glastradition med digital ugnsstyrning, temperaturkartläggning och noggrann dokumentation. Den mänskliga blicken väljer formen, handen bygger karaktären och tekniken hjälper till att upprepa det som fungerar. När kylkurvan är genomtänkt fullbordas det handgjorda föremålet i kylugnens tystnad, med en tidlös styrka som kan bära både hantverkarens avsikt och samlarens glädje genom generationer.